
3D принтер FlashForge Creator 5 Pro. Обзор, тестирование, впечатления
- Цена: 75000
- Перейти в магазин
Последний мой обзор закончился тем, что нужно было зашить Creator 5 и наслаждаться тулченджером на нормальных материалах.
Но случилось то, что должно было случиться — наконец то появился Про в продаже.
Я прикинул что мне не хватает для полного счастья зашивки и активной грелки. Зашивки я нашел в интернете проекты под резку поликарбоната, печатать крепления. Грелку вроде тоже уже продают на Али, но еще никто не ставил. Сложив 2 плюс 2, я решил что у меня итак полно незаконченных проектов и решил что самое правильное решение — заказать Прошку.
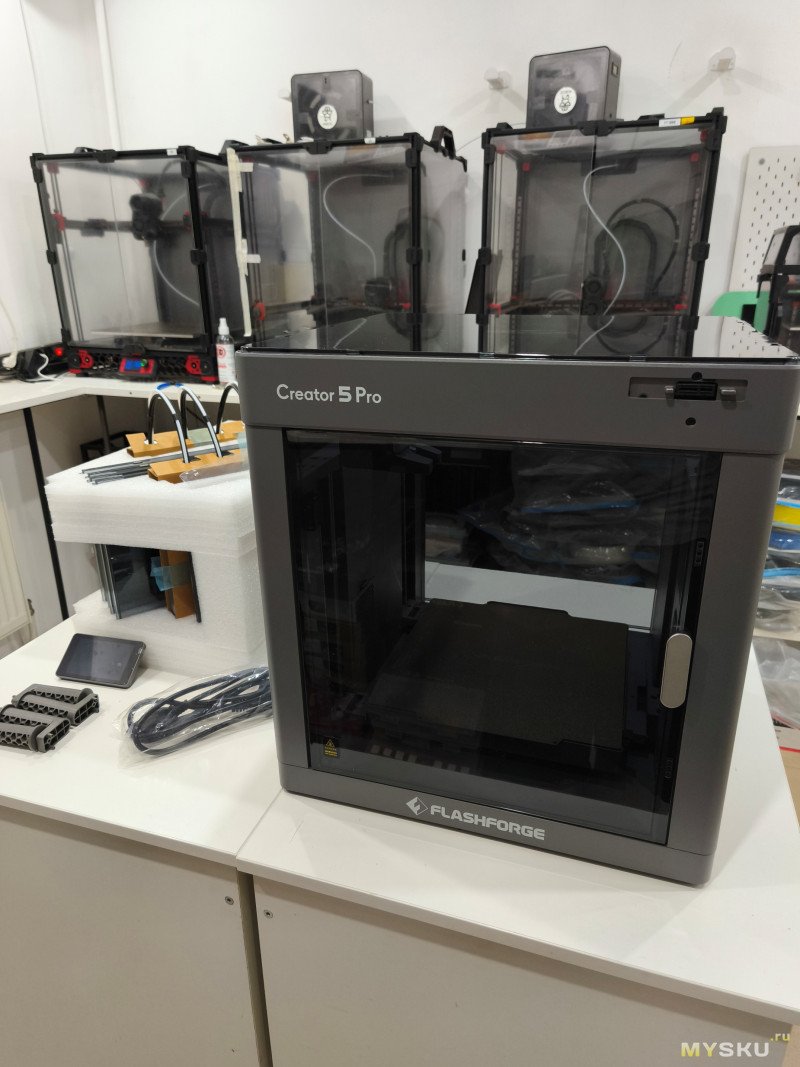
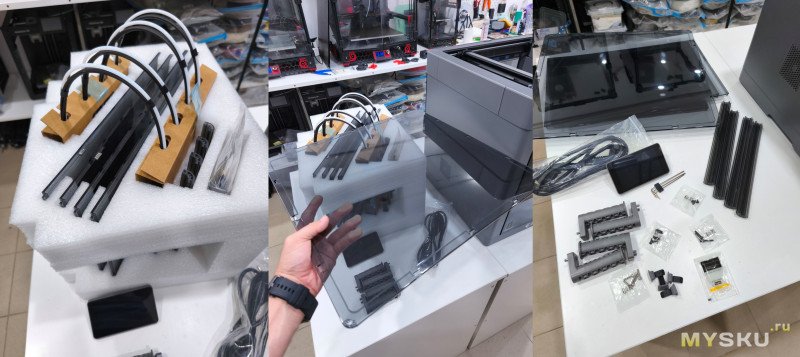
Не буду глубоко вдаваться в распаковку, все практически идентично. За исключением того, что были добавлены панели и соединители колпака.
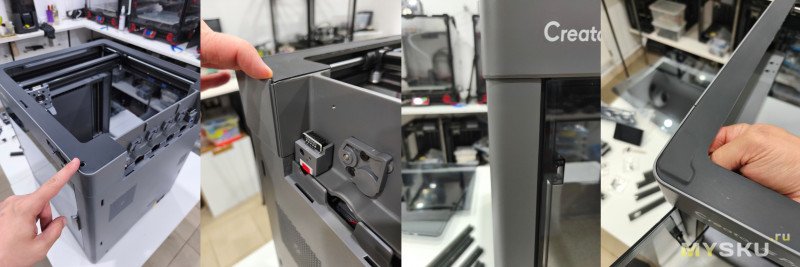
А теперь к первым отличиям визуальным. На портале сверху добавили мягкую резину, чтоб когда установится колпак он не тарахтел. И если на С5 портал без каких то накладок, то тут они добавили вкруг пластиковую оболочку. Возможно, чтоб скрыть выпирающий слой резины и все выглядело красиво, но это останется только догадываться.
И поглядывая разные вопросы в интернете, я видел что люди переживали как снимать заглушки верхние (вдруг когда-то понадобится). Можно не отрывать целиком резину, а просто снизу пальцем надавить, и вырезать по выпирающему контуру.
Панели безусловно красивее, чем я хотел самостоятельно нарезать и крепить. Они немного притонированы. Дверцы установлены на железные петли.
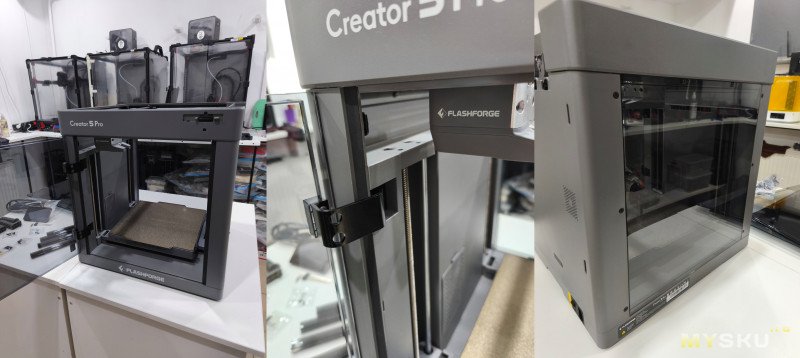
Из визуальных отличий «внутри».
Слева появилось окно с крышкой, в которой стоит фильтр, сверху появились вентиляционная решетка, как понимаю для дополнительного обдува пластиков которые любят это (например для Pla и Tpu).
Справа все осталось как на обычной версии, только уже видно что стоит и грелка и дополнительный вентилятор для проветривания камеры.
Как оказалось все немного интереснее, но об этом позже.
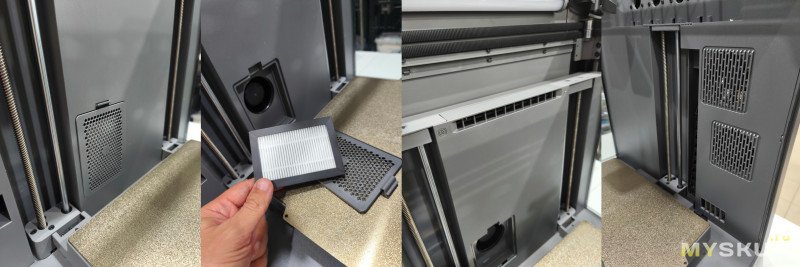
А вообще мне очень нетерпелось попечатать тем, что я использую обычно.
Первое я взял Asa как основной материал. Hips как материал поддержки. Тут хочу сразу сказать, я решил строить саму поддержку из основного материала, и делать небольшую подложку между поддержкой и материалом из Hips. Так будет меньше смен головы и соответственно быстрее. И есть другой плюс, чтоб я могу «массив» поддержек выдернуть без усилий, а потом уже спокойно сидеть ковыряться, отдирая «подложку».
На каждый материал который использую, я всегда прогоняю сначала калибровки основные (поток, па, температурные). А потом уже запускаю нужную деталь.
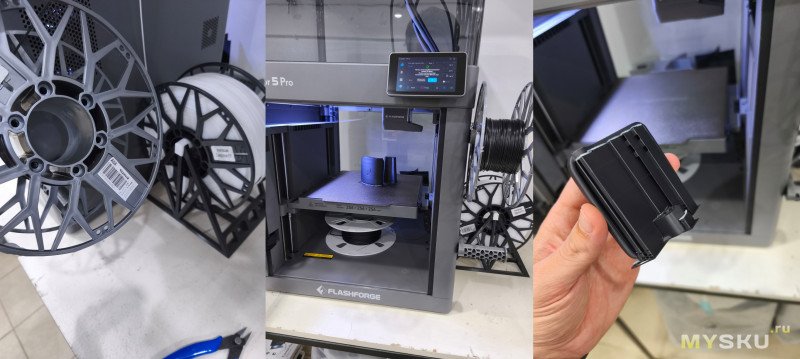
И это было уже очень интересно. Отпечаталось без нареканий. Поддержки выломались легко, подложка отскочила от основного материала. Поверхности под поддержками прекрасные. Я с каждым материалом поглядывал на свои Voron и понимал что без Тулченджера дальше не вариант работать.
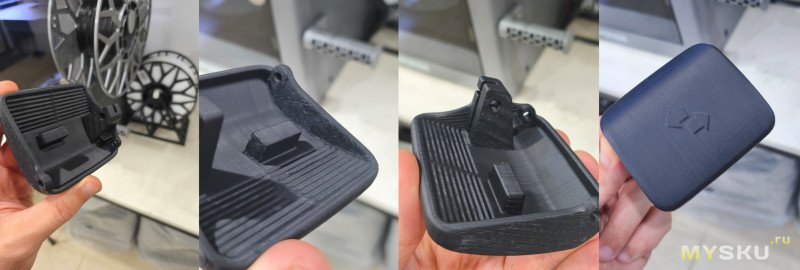
Следующее я решил поставить Abs-GF как основной материал, и дальше везде оставить Hips как материал подложки.
Я сначала сомневался ушатывать сопла композитами или нет. Но разобрав одну голову и потерев напильником шестерни и сопла, я понял что все 4 сопла и шестерни каленые, напильник их не брал. Поэтому я решил смело использовать все что мне хотелось, отработать должны достаточно долго.
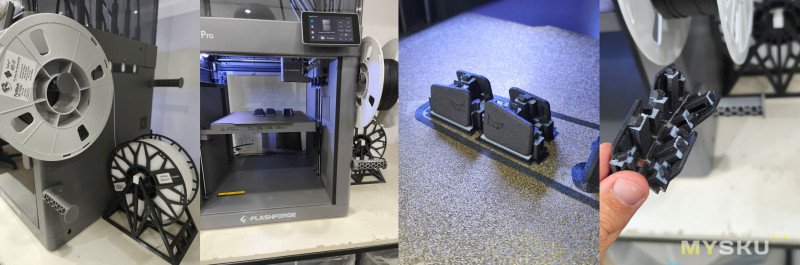
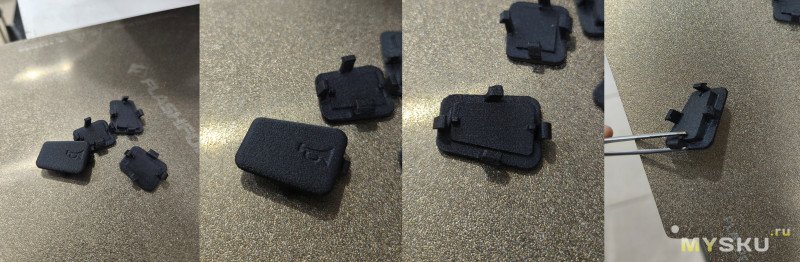
Я иногда печатаю эти и похожие кнопочки, и это довольно ювелирная работа вычистить поддержки обычно и не сломать ничего. Но тут все оказалось довольно просто.
Но есть нюанс с композитными материалами, который я знал заранее. Из-за волокна материал поддержки какой бы он ни был – спекается сильнее из-за «торчащих» волокон. Даже если использовать специальные support материалы – в целом будет плюс минус таже проблема. Только Хипс стоит копейки.
И для сравнения я решил напечатать такую деталь, это часть системы StealthChanger от Voron.
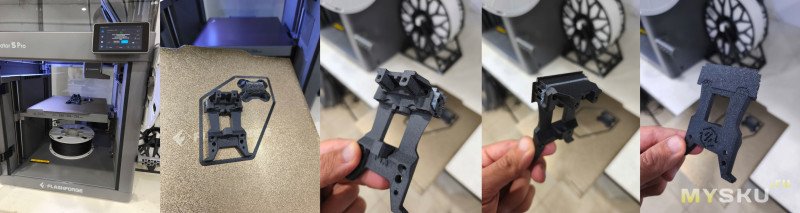
В одном месте там нужна поддержка. Основной материал поддержек отделился легко, а вот подложку пришлось немного поковырять ножом. В остальном деталь получилась и красивая и крепкая
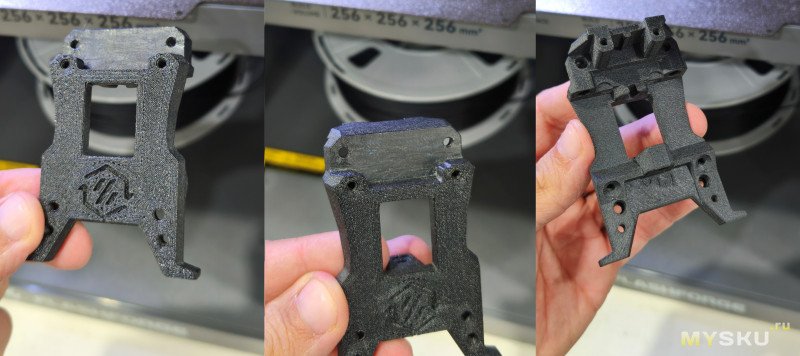
А для понимания разницы в отделении поддержек, эта же деталь напечатанная на Voron 0.2. Я использовал тут древовидные поддержки и так же переходной слой. В данном варианте отделилось легко, но слой под поддержкой визуально видим и делаем неутешительные выводы. С мультиматериалом безусловно это получается намного красивее.
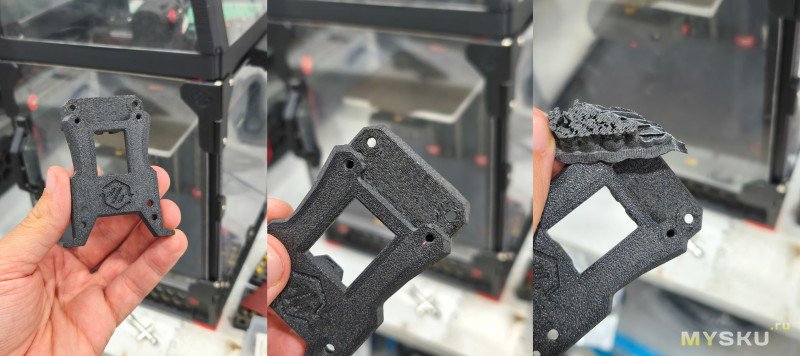
Итак, Abs-Gf принтер берет без каких то проблем, температуры хватает, детали крепкие получаются. Активная грелка это очень хорошо.
Есть ещё один материал который я хотел на нем испытать, ведь запаса по температуре и стола и хотэнда с запасом ещё. Полиамид. Если с «приклеить» к столу чистый Pa12/66 у меня нет вопросов, но как показывает опыт тогда усадкой он начинает отрывать Пей от магнита. Нужна или стальная пластина более толстая или вообще стекло. Поэтому я решил сразу испытать Pa6-Cf, в частности Ateco Ultran. С ним как правило меньше проблем в работе и с стандартным Pei должно быть отлично.
Сушу его предварительно, прям из сушилки ставлю в принтер не выключая сушилки.
На Pei наношу клей Ultimatum High Temp, он позиционируется как клей для pei/peek и других высокотемпературных пластиков и производитель говорил мне когда-то, что обычный полиамид будет тяжело оторвать. Это в нем мне и понравилось, и его использую постоянно на своих принтерах. Для мелких деталей у меня есть черный pei от энергетиков (у него толщина листа больше стандартных), для больших деталей уже устанавливаю стекло. Благо в воронах не нужно ничего править и принтер сам калибруется под любую пластину.
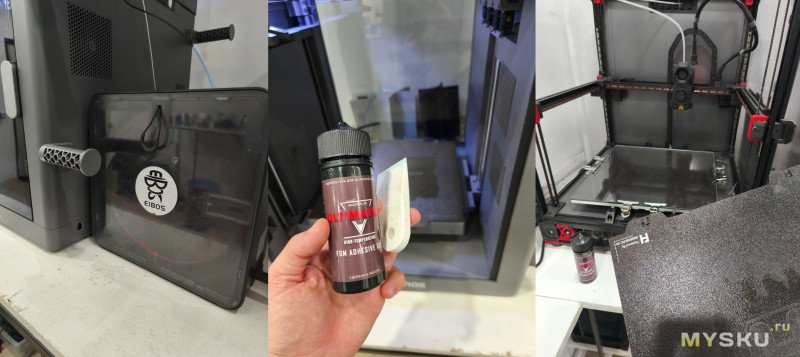
Первое это температурная башня, по ней подобрал оптимальную на мой взгляд температуру. Но тут важно другое. Деталь без каймы отпечаталась, ничего не задрало и прекрасно держалась все время печати. Думаю тут ещё и заслуга активной грелки и высокой температуры в камере.
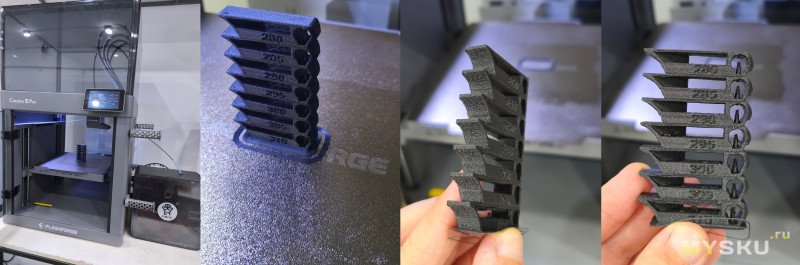
Следующее это калибровка потока, тут тоже все прекрасно и печатается, и держится без каймы, хоть и детали конечно мелкие.
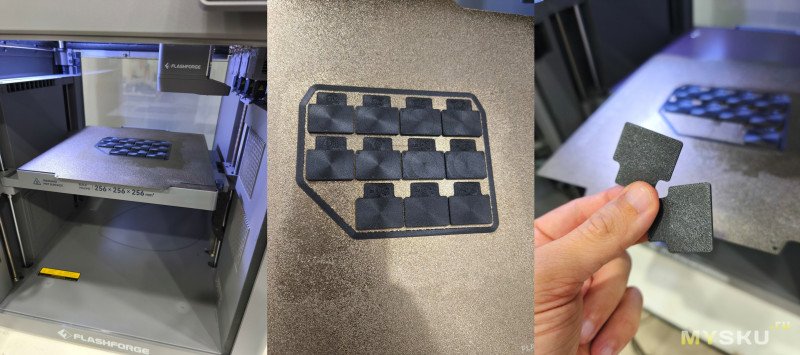
Настроив профиль печати, решил запустить шестерёнку, которая попалась под руку. По моему мнению вышла она прекрасно. Острые углы нигде не оторвало, шестерню не деформировало нигде, качество печати достойное.
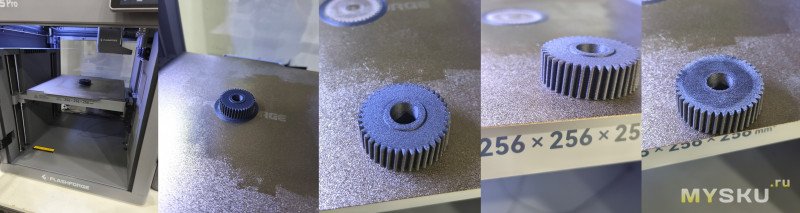
По итогам тестирования принтера, печати, интересных материалов — скажу только то что мне все очень понравилось. Принтер без проблем печатает всеми основными пластиками какие я использую в работе. На удивление, он заставил немного коситься на мои основные принтеры. Потому что сейчас детали которые помещаются в нем и требуют поддержек — мне приятнее запустить на нем. Ведь чистить детали намного приятнее и результат печати ощутимо отличается.
А теперь я решил сделать небольшое отступление, чтоб закрыть некоторые вопросы, которые встречал в чатах и форумах. И немного разобрать принтер.
Первое это стол. Я встречал упоминания что производитель «зажал» 1 пружину и кто то даже подбирал в автомагазинах похожую пружину чтоб поставить ее.
Дело в том, что производитель сделал это намерено. В местах где стоят пружины, есть стальные втулки, которые работают как ограничитель. 3шт одинаковые, а там где стоит датчик она длиньше на 2мм. Смысл этого всего в том, что одну надо затянуть до упора, а три должны быть подпружинены. Даже в мануалах Voron, с их толстыми столами из Mic6, написано что нужно 1 винт затянуть, а 3 подтянуть. Это необходимо чтоб при нагреве стол не выгибало дугой, а была возможность ему расшириться.
Поэтому если вы решили откалибровать стол получше вручную тут два пути. Или накатить Root/кастомную прошивку и получить доступ к веб терминалу, чтоб видеть карту стола и по ней крутить гайки чтоб выровнять стол в идеал.
Или как я, сделал автохоум, принтером отвёл голову в угол где датчик, Z0. Затем щупом подобрал зазор который получился. Затем последовательно в каждый угол отвёл голову и довел регулировки до такого же значения. Затем автохоум и по кругу перепроверить. Возможно несколько сумбурно, но как смог объяснил. Я вторым способом подкрутил стол в идеал, после запустил с принтера повторно калибровки и теперь на небольших деталях без снятия карты стола все идеально. Для больших деталей на всякий случай снимаю карту перед печатаю (кнопка калибровка стола когда выбираю файл, другие не использую вообще).
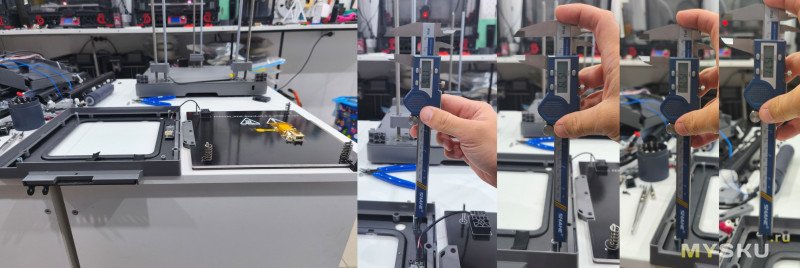
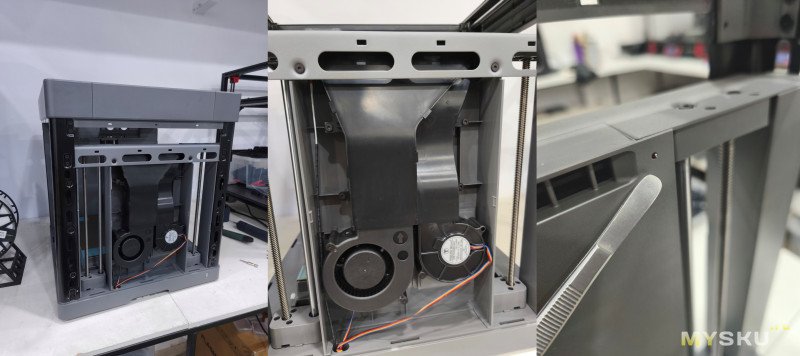
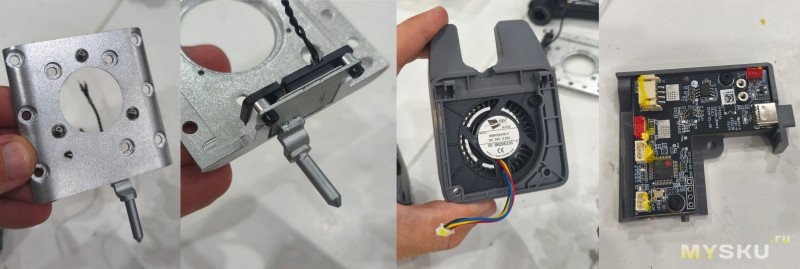
Следующее это левый бок принтера. Тут все оказалось интереснее, чем выглядело до разбора.
Вентилятора оказалось тут 2, объединенных в один воздушный канал. Как я понял логику, для Pla и Tpu можно включать вентилятор охлаждения детали, он берет холодный воздух снаружи и дует на печатную деталь. Второй берет горячий воздух внутри камеры, прогоняет его через фильтр и разгоняет по камере горячий воздух.
А второе что я увидел при разборе, что тут стоит датчик температуры камеры. Обычная стекляшка терморезистор, с которой он считывает температуру и поддерживает сколько вы задали.
На панели справа больших сюрпризов не было. Установлена Ptc грелка, улитка на нее дует и отправляет горячий воздух в камеру. От грелки идёт только 2 провода на 220в в плату над БП. Термистор видимо в ней встроенный, как и термо предохранитель. На плате даже есть разъем который подписан как термистор грелки, но они его не стали использовать. Как понимаю грелка греет «на всю» что может, а за температурой в камере следит термистор который на предыдущем фото.
Наверху второй вентилятор нужен когда нужно охладить камеру, он берет теплый воздух изнутри и выдувает из камеры
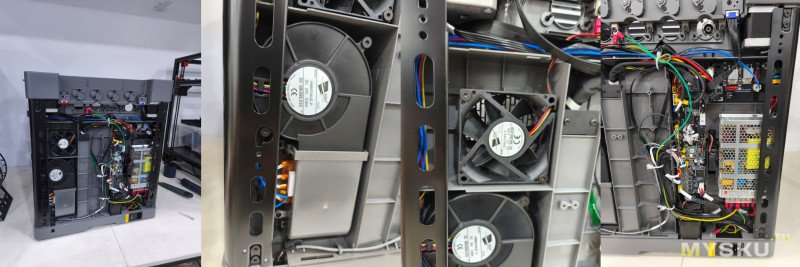
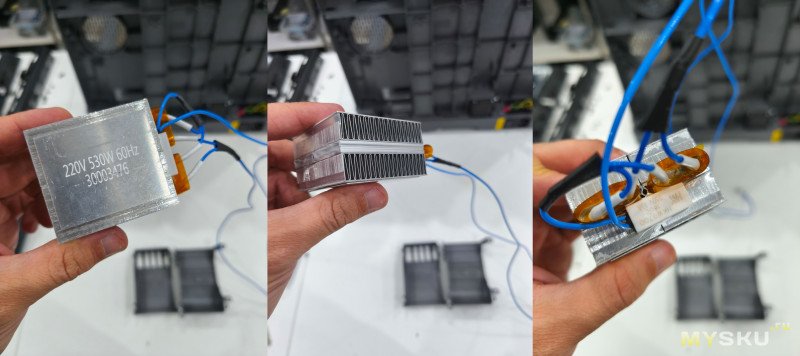
А вот так выглядит сам нагреватель в камере. Такие я уже видел на Али в продаже, можно купить ее и улитку, перепрошить принтер в Про и пользоваться.
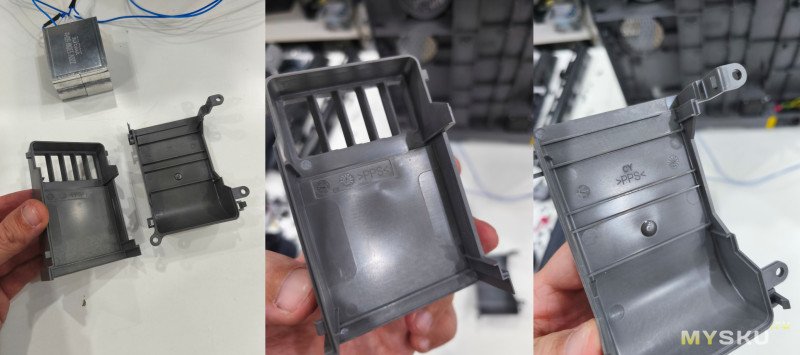
Единственное нужно нарисовать похожий воздушный канал. И обратил внимание, что родной сделан из PPS и материала, а значит нужен запас по температуре хороший. На это нужно обратить внимание если печать самостоятельно и подобрать температуростойкий материал.
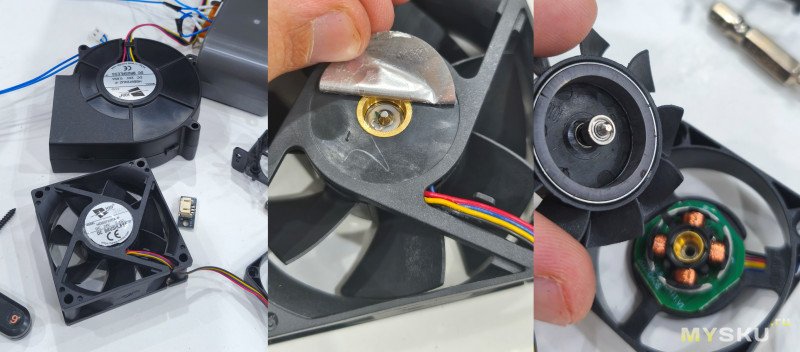
Случайно крутнув вентилятор пальцем, я почувствовал что-то странное. И поэтому пришлось его вскрыть, чтоб подтвердить свои догадки. Вентиляторы хоть и не написано нигде на этикетке — это не дешёвые вентиляторы на втулке, они так называемые Dual ball, то есть на двойных подшипниках. А значит на них не экономили.
Более того, ради интереса полез вскрыть вообще все вентиляторы на принтере, и оказалось даже вентиляторы обдувающие плату и те что стоят в голове тоже на подшипниках. А значит проработают они достаточно долго.
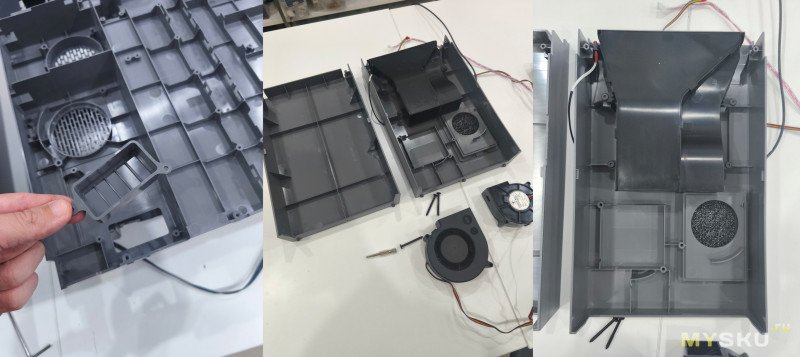
И если кто-то из владельцев С5 решит переделать в Про — какие нюансы я нашел. Правая боковина на Про и на не Про абсолютно одинаковые. На обычной версии просто нужно выкрутить заглушку и все.
А вот левая сильно отличается. На обычной она без нужных мест креплений датчика/вентиляторов/канала, нет выреза под выдув воздуха. Ее или резать и добавлять крепления, или перерисовывать и печатать, или не забивать голову если не нужно охлаждать камеру или дуть сильнее на печатную деталь.
По поводу головы. Тут мне больше понравилось реализация чем в 5м. В 5м стол стоял на тензодатчиках и датчик 0 внизу. В С5 в голове стоит датчик, скорее всего тенза. И она определяет 0 принтера. То есть теоретически замена пластины на более толстую или стекло должна быть без каких-то плясок, но это я не проверял. Ожидаю когда появятся пластины от Stampa на данный принтер, чтоб проверить.
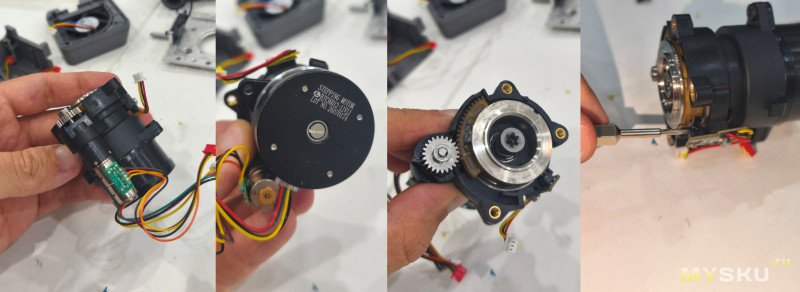
А вот так выглядит мотор на балке. Тут некоторая умная конструкция. Материал подаёт обычный стандартный блинчик, который соединён внутри с центральной направляющей для голов. А сбоку стоит небольшой моторчик, который поворачивает шестерню, которая в свою очередь выдавливает шарики которые захватывают головы. На пластине с шестерней есть шторка, которая попадает в оптический датчик когда голова «открыта». То есть принтер знает в каком положении «захват», какая голова где находится.
Как итог — принтер очень меня порадовал. Прям единственное что заставило задуматься накупить для своих нужд несколько штук и использовать в работе. Чувствую свой Тулченджер я соберу еще не скоро. И накупить сушилок под 2-4 материала, загрузить в него сразу нужные пластики и не лазить туда.
При выборе Про или не Про, я бы наверно советовал сразу брать Про. Разница в цене есть, но по мне все же она оправдана. Даже если печатать АБС и более температурное не планируется пока, то аппетит прийдёт во время еды. И как минимум принтер стоит уже весь закрытый, что тоже хорошо. Переделать возможно, но внешний вид будет конечно отличаться, а вентиляторы и грелка стоят небольших денег, а вот времени займет переделка немало.
Но случилось то, что должно было случиться — наконец то появился Про в продаже.
Я прикинул что мне не хватает для полного счастья зашивки и активной грелки. Зашивки я нашел в интернете проекты под резку поликарбоната, печатать крепления. Грелку вроде тоже уже продают на Али, но еще никто не ставил. Сложив 2 плюс 2, я решил что у меня итак полно незаконченных проектов и решил что самое правильное решение — заказать Прошку.
Не буду глубоко вдаваться в распаковку, все практически идентично. За исключением того, что были добавлены панели и соединители колпака.
А теперь к первым отличиям визуальным. На портале сверху добавили мягкую резину, чтоб когда установится колпак он не тарахтел. И если на С5 портал без каких то накладок, то тут они добавили вкруг пластиковую оболочку. Возможно, чтоб скрыть выпирающий слой резины и все выглядело красиво, но это останется только догадываться.
И поглядывая разные вопросы в интернете, я видел что люди переживали как снимать заглушки верхние (вдруг когда-то понадобится). Можно не отрывать целиком резину, а просто снизу пальцем надавить, и вырезать по выпирающему контуру.
Панели безусловно красивее, чем я хотел самостоятельно нарезать и крепить. Они немного притонированы. Дверцы установлены на железные петли.
Из визуальных отличий «внутри».
Слева появилось окно с крышкой, в которой стоит фильтр, сверху появились вентиляционная решетка, как понимаю для дополнительного обдува пластиков которые любят это (например для Pla и Tpu).
Справа все осталось как на обычной версии, только уже видно что стоит и грелка и дополнительный вентилятор для проветривания камеры.
Как оказалось все немного интереснее, но об этом позже.
А вообще мне очень нетерпелось попечатать тем, что я использую обычно.
Первое я взял Asa как основной материал. Hips как материал поддержки. Тут хочу сразу сказать, я решил строить саму поддержку из основного материала, и делать небольшую подложку между поддержкой и материалом из Hips. Так будет меньше смен головы и соответственно быстрее. И есть другой плюс, чтоб я могу «массив» поддержек выдернуть без усилий, а потом уже спокойно сидеть ковыряться, отдирая «подложку».
На каждый материал который использую, я всегда прогоняю сначала калибровки основные (поток, па, температурные). А потом уже запускаю нужную деталь.
И это было уже очень интересно. Отпечаталось без нареканий. Поддержки выломались легко, подложка отскочила от основного материала. Поверхности под поддержками прекрасные. Я с каждым материалом поглядывал на свои Voron и понимал что без Тулченджера дальше не вариант работать.
Следующее я решил поставить Abs-GF как основной материал, и дальше везде оставить Hips как материал подложки.
Я сначала сомневался ушатывать сопла композитами или нет. Но разобрав одну голову и потерев напильником шестерни и сопла, я понял что все 4 сопла и шестерни каленые, напильник их не брал. Поэтому я решил смело использовать все что мне хотелось, отработать должны достаточно долго.
Я иногда печатаю эти и похожие кнопочки, и это довольно ювелирная работа вычистить поддержки обычно и не сломать ничего. Но тут все оказалось довольно просто.
Но есть нюанс с композитными материалами, который я знал заранее. Из-за волокна материал поддержки какой бы он ни был – спекается сильнее из-за «торчащих» волокон. Даже если использовать специальные support материалы – в целом будет плюс минус таже проблема. Только Хипс стоит копейки.
И для сравнения я решил напечатать такую деталь, это часть системы StealthChanger от Voron.
В одном месте там нужна поддержка. Основной материал поддержек отделился легко, а вот подложку пришлось немного поковырять ножом. В остальном деталь получилась и красивая и крепкая
А для понимания разницы в отделении поддержек, эта же деталь напечатанная на Voron 0.2. Я использовал тут древовидные поддержки и так же переходной слой. В данном варианте отделилось легко, но слой под поддержкой визуально видим и делаем неутешительные выводы. С мультиматериалом безусловно это получается намного красивее.
Итак, Abs-Gf принтер берет без каких то проблем, температуры хватает, детали крепкие получаются. Активная грелка это очень хорошо.
Есть ещё один материал который я хотел на нем испытать, ведь запаса по температуре и стола и хотэнда с запасом ещё. Полиамид. Если с «приклеить» к столу чистый Pa12/66 у меня нет вопросов, но как показывает опыт тогда усадкой он начинает отрывать Пей от магнита. Нужна или стальная пластина более толстая или вообще стекло. Поэтому я решил сразу испытать Pa6-Cf, в частности Ateco Ultran. С ним как правило меньше проблем в работе и с стандартным Pei должно быть отлично.
Сушу его предварительно, прям из сушилки ставлю в принтер не выключая сушилки.
На Pei наношу клей Ultimatum High Temp, он позиционируется как клей для pei/peek и других высокотемпературных пластиков и производитель говорил мне когда-то, что обычный полиамид будет тяжело оторвать. Это в нем мне и понравилось, и его использую постоянно на своих принтерах. Для мелких деталей у меня есть черный pei от энергетиков (у него толщина листа больше стандартных), для больших деталей уже устанавливаю стекло. Благо в воронах не нужно ничего править и принтер сам калибруется под любую пластину.
Первое это температурная башня, по ней подобрал оптимальную на мой взгляд температуру. Но тут важно другое. Деталь без каймы отпечаталась, ничего не задрало и прекрасно держалась все время печати. Думаю тут ещё и заслуга активной грелки и высокой температуры в камере.
Следующее это калибровка потока, тут тоже все прекрасно и печатается, и держится без каймы, хоть и детали конечно мелкие.
Настроив профиль печати, решил запустить шестерёнку, которая попалась под руку. По моему мнению вышла она прекрасно. Острые углы нигде не оторвало, шестерню не деформировало нигде, качество печати достойное.
По итогам тестирования принтера, печати, интересных материалов — скажу только то что мне все очень понравилось. Принтер без проблем печатает всеми основными пластиками какие я использую в работе. На удивление, он заставил немного коситься на мои основные принтеры. Потому что сейчас детали которые помещаются в нем и требуют поддержек — мне приятнее запустить на нем. Ведь чистить детали намного приятнее и результат печати ощутимо отличается.
А теперь я решил сделать небольшое отступление, чтоб закрыть некоторые вопросы, которые встречал в чатах и форумах. И немного разобрать принтер.
Первое это стол. Я встречал упоминания что производитель «зажал» 1 пружину и кто то даже подбирал в автомагазинах похожую пружину чтоб поставить ее.
Дело в том, что производитель сделал это намерено. В местах где стоят пружины, есть стальные втулки, которые работают как ограничитель. 3шт одинаковые, а там где стоит датчик она длиньше на 2мм. Смысл этого всего в том, что одну надо затянуть до упора, а три должны быть подпружинены. Даже в мануалах Voron, с их толстыми столами из Mic6, написано что нужно 1 винт затянуть, а 3 подтянуть. Это необходимо чтоб при нагреве стол не выгибало дугой, а была возможность ему расшириться.
Поэтому если вы решили откалибровать стол получше вручную тут два пути. Или накатить Root/кастомную прошивку и получить доступ к веб терминалу, чтоб видеть карту стола и по ней крутить гайки чтоб выровнять стол в идеал.
Или как я, сделал автохоум, принтером отвёл голову в угол где датчик, Z0. Затем щупом подобрал зазор который получился. Затем последовательно в каждый угол отвёл голову и довел регулировки до такого же значения. Затем автохоум и по кругу перепроверить. Возможно несколько сумбурно, но как смог объяснил. Я вторым способом подкрутил стол в идеал, после запустил с принтера повторно калибровки и теперь на небольших деталях без снятия карты стола все идеально. Для больших деталей на всякий случай снимаю карту перед печатаю (кнопка калибровка стола когда выбираю файл, другие не использую вообще).
Следующее это левый бок принтера. Тут все оказалось интереснее, чем выглядело до разбора.
Вентилятора оказалось тут 2, объединенных в один воздушный канал. Как я понял логику, для Pla и Tpu можно включать вентилятор охлаждения детали, он берет холодный воздух снаружи и дует на печатную деталь. Второй берет горячий воздух внутри камеры, прогоняет его через фильтр и разгоняет по камере горячий воздух.
А второе что я увидел при разборе, что тут стоит датчик температуры камеры. Обычная стекляшка терморезистор, с которой он считывает температуру и поддерживает сколько вы задали.
На панели справа больших сюрпризов не было. Установлена Ptc грелка, улитка на нее дует и отправляет горячий воздух в камеру. От грелки идёт только 2 провода на 220в в плату над БП. Термистор видимо в ней встроенный, как и термо предохранитель. На плате даже есть разъем который подписан как термистор грелки, но они его не стали использовать. Как понимаю грелка греет «на всю» что может, а за температурой в камере следит термистор который на предыдущем фото.
Наверху второй вентилятор нужен когда нужно охладить камеру, он берет теплый воздух изнутри и выдувает из камеры
А вот так выглядит сам нагреватель в камере. Такие я уже видел на Али в продаже, можно купить ее и улитку, перепрошить принтер в Про и пользоваться.
Единственное нужно нарисовать похожий воздушный канал. И обратил внимание, что родной сделан из PPS и материала, а значит нужен запас по температуре хороший. На это нужно обратить внимание если печать самостоятельно и подобрать температуростойкий материал.
Случайно крутнув вентилятор пальцем, я почувствовал что-то странное. И поэтому пришлось его вскрыть, чтоб подтвердить свои догадки. Вентиляторы хоть и не написано нигде на этикетке — это не дешёвые вентиляторы на втулке, они так называемые Dual ball, то есть на двойных подшипниках. А значит на них не экономили.
Более того, ради интереса полез вскрыть вообще все вентиляторы на принтере, и оказалось даже вентиляторы обдувающие плату и те что стоят в голове тоже на подшипниках. А значит проработают они достаточно долго.
И если кто-то из владельцев С5 решит переделать в Про — какие нюансы я нашел. Правая боковина на Про и на не Про абсолютно одинаковые. На обычной версии просто нужно выкрутить заглушку и все.
А вот левая сильно отличается. На обычной она без нужных мест креплений датчика/вентиляторов/канала, нет выреза под выдув воздуха. Ее или резать и добавлять крепления, или перерисовывать и печатать, или не забивать голову если не нужно охлаждать камеру или дуть сильнее на печатную деталь.
По поводу головы. Тут мне больше понравилось реализация чем в 5м. В 5м стол стоял на тензодатчиках и датчик 0 внизу. В С5 в голове стоит датчик, скорее всего тенза. И она определяет 0 принтера. То есть теоретически замена пластины на более толстую или стекло должна быть без каких-то плясок, но это я не проверял. Ожидаю когда появятся пластины от Stampa на данный принтер, чтоб проверить.
А вот так выглядит мотор на балке. Тут некоторая умная конструкция. Материал подаёт обычный стандартный блинчик, который соединён внутри с центральной направляющей для голов. А сбоку стоит небольшой моторчик, который поворачивает шестерню, которая в свою очередь выдавливает шарики которые захватывают головы. На пластине с шестерней есть шторка, которая попадает в оптический датчик когда голова «открыта». То есть принтер знает в каком положении «захват», какая голова где находится.
Как итог — принтер очень меня порадовал. Прям единственное что заставило задуматься накупить для своих нужд несколько штук и использовать в работе. Чувствую свой Тулченджер я соберу еще не скоро. И накупить сушилок под 2-4 материала, загрузить в него сразу нужные пластики и не лазить туда.
При выборе Про или не Про, я бы наверно советовал сразу брать Про. Разница в цене есть, но по мне все же она оправдана. Даже если печатать АБС и более температурное не планируется пока, то аппетит прийдёт во время еды. И как минимум принтер стоит уже весь закрытый, что тоже хорошо. Переделать возможно, но внешний вид будет конечно отличаться, а вентиляторы и грелка стоят небольших денег, а вот времени займет переделка немало.





Самые обсуждаемые обзоры


Про переделку…
Здравствуйте.Здравствуйте.
Я все повторяю по 2 раза. По 2 раза…
Но жене нравится. Нравится…
:-)
Ну и как он в сравнении с бамбулабом? Ибо за эту цену можно взять p1s с ams, сопло и шестерни каленые докупить, если надо работать с инженеркой.
А что за Sovol только Sovol и знает ) тем более — refubrished. Ну все ИМХО, естественно.
есть ли нормальные прошивки, наверняка родные макросы тупые и подлежат переписыванию?
Подождем распродажу и купим. Тоже девайс очень интересен.